Industrietechnik

Spritzguss-Schließkraftrechner

Berechnen Sie die projizierte Formfläche, den Hohlraumdruck, die Trennkraft und die Maschinenspannkraft gemäß SPE-, Engel- und haitianischen Standards. Geben Sie die projizierte Fläche des Teils, die Anzahl der Hohlräume, das Angussverhältnis, das Harzpolymer, die Wandstärke und den Sicherheitsspielraum ein, um die Presskraft zu dimensionieren, und erinnern Sie sich daran, den Holmabstand und die Formhöhe im Maschinendatenblatt zu überprüfen.

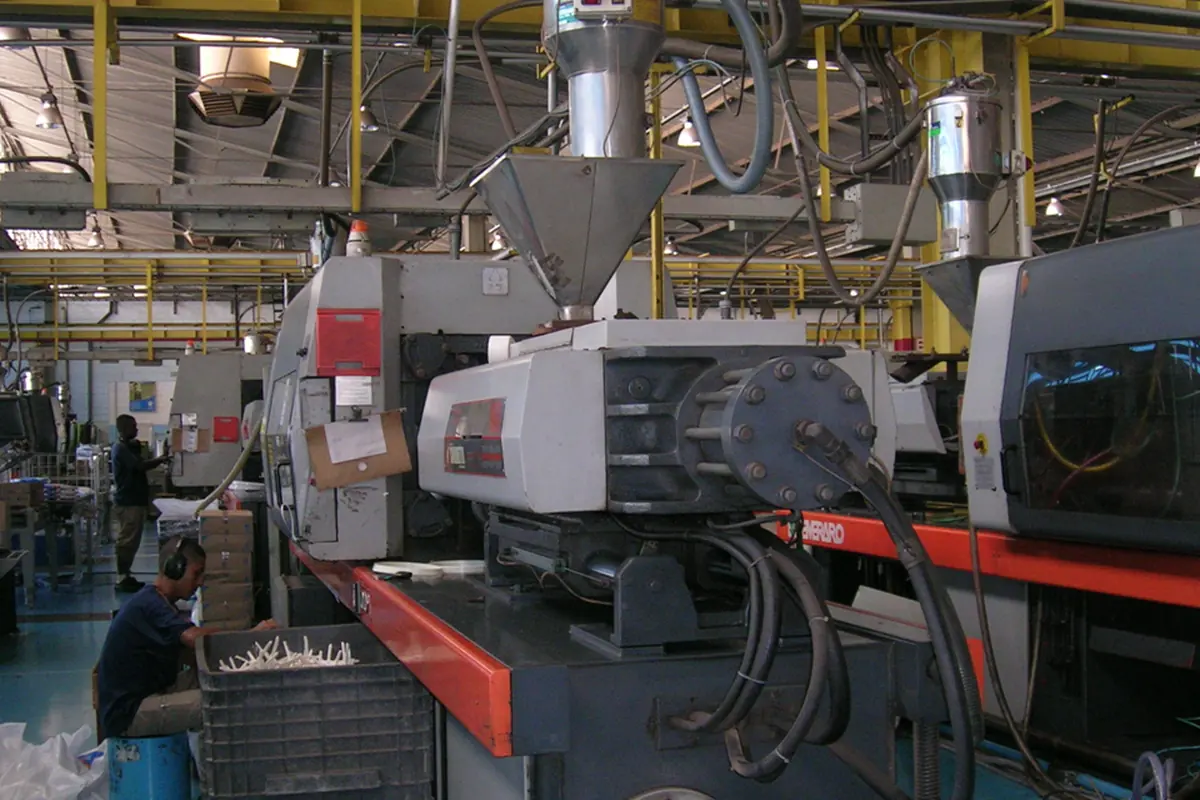
Spritzgießmaschinen in einer Werkstatt
📷 384 · CC BY-SA 4.0
◈ Lokale Verarbeitung · Eingaben werden nicht hochgeladen

Eingaben und Einstellungen

Dieser Arbeitsbereich verarbeitet Daten im aktuellen Browser; Die Eingabe wird bei der Aktualisierung nicht gespeichert.

Ergebnis-Workbench

Geben Sie die Details ein und klicken Sie dann auf Ergebnisse generieren.

↗

Die Ergebnisse werden hier angezeigt

Überprüfen Sie die Details, kopieren oder laden Sie sie herunter und setzen Sie dann Ihre Arbeit fort.

IHR NÄCHSTER SCHRITT

Halten Sie technische Berechnungen kostenlos und vernetzen Sie Ihr Unternehmen

Nutzen Sie weiterhin die kostenlosen technischen Berechnungen. Erstellen Sie ein Unternehmenskonto für die Website-Überwachung, die Bearbeitung von Anfragen und Teambenachrichtigungen, wenn Sie die anschließende Arbeit verbinden müssen.

Neue Unternehmen erhalten eine 14-tägige Pro-Testversion, für die keine Karte erforderlich ist. Bei Testversionen ist der bezahlte monatliche Kreditzuschuss nicht inbegriffen.

Sie haben bereits ein Konto? Öffnen Sie Ihren Arbeitsbereich → (English)

Verwendung des Spritzguss-Spannkraftrechners

  1. Geben Sie die projizierte Einzelteilfläche (cm²) ein und passen Sie die Optionen nach Bedarf an.
  2. Führen Sie das Tool aus und überprüfen Sie seine Ergebnisse, Beweise und Einschränkungen.
  3. Kopieren oder laden Sie das Ergebnis herunter und vergleichen Sie es dann mit der tatsächlichen Website, den Quelldaten oder den Geschäftsunterlagen.

Versuchen Sie es mit einem konkreten Beispiel

Einzelteil 180 cm², 4 Hohlräume, 15 % Angusszugabe: Die gesamte projizierte Formtrennfläche beträgt 828,0 cm². Bei ABS-Harz und Standardwandstärke beträgt der durchschnittliche Hohlraumdruck 40,0 MPa (400 bar), wodurch eine Formöffnungskraft von 3312 kN erzeugt wird. Bei Anwendung der 1,15-fachen Sicherheitsmarge ergibt sich ein Gewicht von 388,4 Tonnen (3808,8 kN). Wählen Sie eine Maschine der 400-Tonnen-Klasse oder größer und vergleichen Sie deren Holmabstand und Formhöhenbereich mit der Formgröße.

So interpretieren Sie Ergebnisse

Die Klemmkraft wirkt den Öffnungskräften der Trennfuge entgegen, die durch das Einspritzen von Polymerschmelze unter hohem Druck erzeugt werden. Unzureichende Tonnage führt zu starkem Trennfugengrat; Eine übermäßige Tonnage zerstört die Trennöffnungen und führt zu einer Ermüdung der Kunststoffform und zu verbogenen Verbindungsstangen der Maschine.

Häufig gestellte Fragen

Warum muss die projizierte Fläche des Kufensystems in die Klemmkraftberechnungen einbezogen werden?

Bei Werkzeugen mit mehreren Kavitäten (8, 16 Kavitäten) oder Kaltkanalsystemen sind Anguss- und Angusskanäle dem Spitzendruck beim Einspritzen der Schmelze ausgesetzt. Die Läuferfläche erhöht die projizierte Gesamtfläche um 10 bis 25 %. Durch das Weglassen von Läufern wird die erforderliche Tonnage unterschätzt, was zu einem sofortigen Aufblitzen der Trennlinie führt.

Warum hat die Wandstärke eines Teils einen entscheidenden Einfluss auf den Werkzeuginnendruck?

Polymerschmelzen weisen ein nicht-Newtonsches Scherverhalten auf. Eine Verdünnung der Wände von 3,0 mm auf 1,0 mm erhöht den Strömungswiderstand dramatisch. Um ein Einfrieren zu vermeiden, sind hohe Einspritzdrücke (120–200 MPa) erforderlich, wodurch die übertragenen Hohlraumdrücke auf 60–85+ MPa steigen und die erforderliche Tonnage verdoppelt wird.

Welche schwerwiegenden Schäden entstehen durch den Betrieb kleiner Formen auf übermäßig großen Spannpressen?

Das Spannen einer 100-Tonnen-Form in einer 500-Tonnen-Presse konzentriert die Kraft auf einen kleinen Plattenbereich, wodurch Trennflächen dauerhaft geprägt werden, 0,02-mm-Lüftungsöffnungen zerdrückt werden, Dieselverbrennungen entstehen und Verbindungsstangen durch ungleichmäßige Plattendurchbiegung verbogen werden.

Wie bestimmt der Polymerschmelzflussindex (MFI) den Werkzeuginnendruck?

Hochfließfähige Polymere (PP, PE) füllen sich problemlos mit einem Hohlraumdruck von 25–32 MPa. Mittlere technische Harze (ABS, POM) erfordern 35–45 MPa. Steifkettige Harze (PC, PMMA, glasfaserverstärktes PA66) weisen eine hohe Viskosität auf und erfordern Hohlraumdruckwerte von 55–75+ MPa.

Spritzgießmaschinen-Spannkraftrechner, praktischer Leitfaden und häufig gestellte Fragen

Was macht ein Schließkraftrechner für eine Spritzgießmaschine?

Die Schließkraft des Spritzgusses löst das Flüssigkeitsdruckgleichgewicht F = P_Kavität × A_proj. Die gesamte projizierte Fläche umfasst sowohl Teile mit mehreren Kavitäten als auch das Anguss-/Angusszuführungssystem (typischerweise zusätzliche 10 % bis 20 %).

Für wen ist das gedacht und wann ist es nützlich?

Prozesstechniker für den Kunststoffspritzguss, Konstrukteure von Formwerkzeugen und Käufer von Formmaschinen, die die Pressenspanntonnage dimensionieren.

Wie verwende ich diesen Schließkraftrechner für Spritzgießmaschinen?

Geben Sie die projizierte Teilfläche, die Hohlraumanzahl, das Angussflächenverhältnis und den Harzpolymertyp (PE, PP, ABS, PC, PA66) ein, um den Hohlraumdruck, die Formtrennkraft und die empfohlene Spannkraft mit Richtlinien für den Holmabstand zu berechnen.

Wie soll ich die Ergebnisse interpretieren?

Die Schmelzviskosität variiert stark zwischen den Polymeren: Leicht fließendes PE/PP erfordert nur 20 bis 30 MPa Hohlraumdruck, während hochviskose technische Harze wie PC, PPO und glasfaserverstärktes PA66 50 bis 75+ MPa erfordern. Unzureichende Spannkraft führt zu Gratbildung an der Formtrennwand; Eine übermäßige Tonnage zerstört die Entlüftungsöffnungen der Form.

Wo wird die Arbeit ausgeführt und welche Dienste erhalten Daten?

Die projizierte Teilefläche, die Anzahl der Kavitäten, der Formhohlraumdruck und die Spannkraft werden lokal in Ihrem Browser mithilfe technischer Mechanikformeln berechnet. Formenwerkzeugentwürfe und Teileabmessungen werden niemals auf einen Remote-Server hochgeladen.