Industrietechnik

Rechner für Faserlaser-Schneidezeit und Herstellungskosten

Sagen Sie Schnittgeschwindigkeiten, Einstechdauer, Zykluszeit, Hilfsgasverbrauch, Gesamtstromverbrauch und Fertigungsangebote voraus. Eingaben für Laserleistung (1 kW bis 60 kW), Legierungstyp, Blechdicke, Umfangslänge, Lochanzahl, Hilfsgas und lokale Stundensätze.

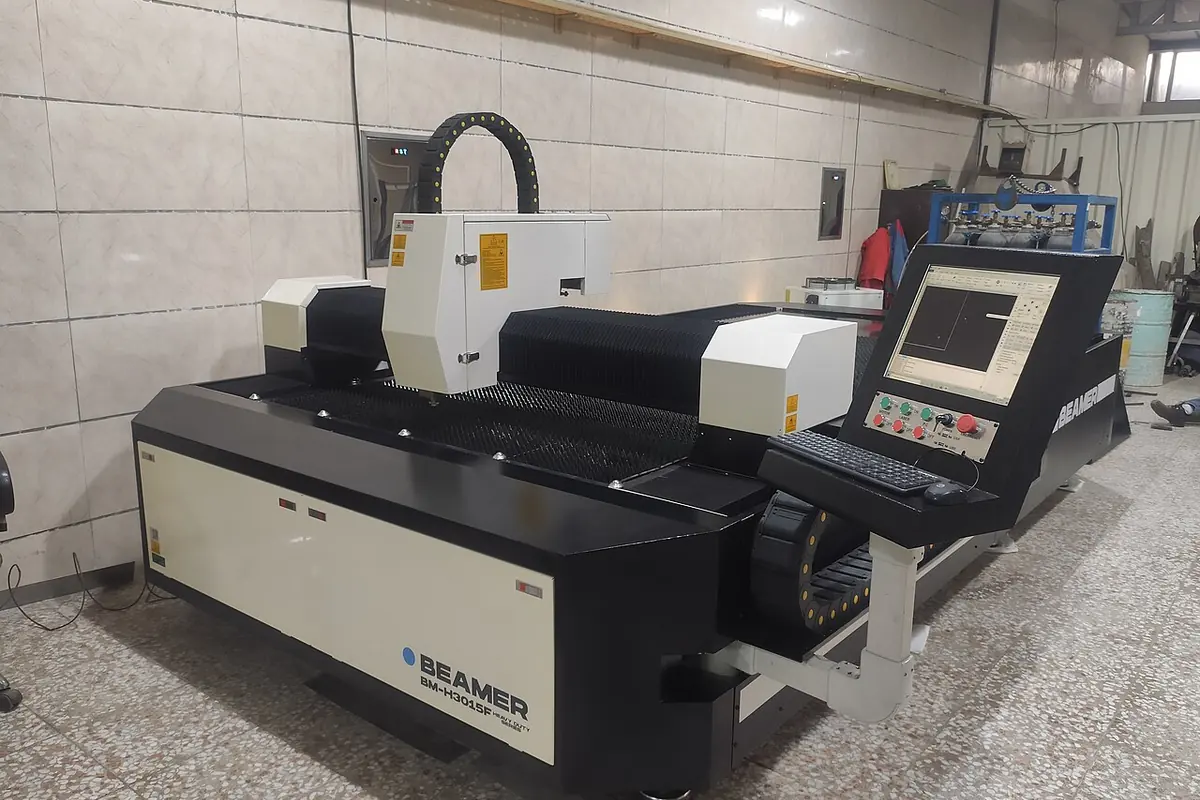
Faserlaserschneidemaschine
📷 Beamerlaserllc · CC BY-SA 4.0
◈ Lokale Verarbeitung · Eingaben werden nicht hochgeladen

Eingaben und Einstellungen

Dieser Arbeitsbereich verarbeitet Daten im aktuellen Browser; Die Eingabe wird bei der Aktualisierung nicht gespeichert.

Ergebnis-Workbench

Geben Sie die Details ein und klicken Sie dann auf Ergebnisse generieren.

↗

Die Ergebnisse werden hier angezeigt

Überprüfen Sie die Details, kopieren oder laden Sie sie herunter und setzen Sie dann Ihre Arbeit fort.

IHR NÄCHSTER SCHRITT

Halten Sie technische Berechnungen kostenlos und vernetzen Sie Ihr Unternehmen

Nutzen Sie weiterhin die kostenlosen technischen Berechnungen. Erstellen Sie ein Unternehmenskonto für die Website-Überwachung, die Bearbeitung von Anfragen und Teambenachrichtigungen, wenn Sie die anschließende Arbeit verbinden müssen.

Neue Unternehmen erhalten eine 14-tägige Pro-Testversion, für die keine Karte erforderlich ist. Bei Testversionen ist der bezahlte monatliche Kreditzuschuss nicht inbegriffen.

Sie haben bereits ein Konto? Öffnen Sie Ihren Arbeitsbereich → (English)

Verwendung des Faserlaser-Schneidzeit- und Herstellungskostenrechners

  1. Geben Sie die Ausgangsleistung des Lasergenerators (kW) ein und passen Sie die Optionen nach Bedarf an.
  2. Führen Sie das Tool aus und überprüfen Sie seine Ergebnisse, Beweise und Einschränkungen.
  3. Kopieren oder laden Sie das Ergebnis herunter und vergleichen Sie es dann mit der tatsächlichen Website, den Quelldaten oder den Geschäftsunterlagen.

Versuchen Sie es mit einem konkreten Beispiel

Schneiden von 3 mm dickem Edelstahl mit einem 6-kW-Laser über einen Umfang von 45 m und 18 Löchern mit 16 bar N₂: Die geschätzte Schnittgeschwindigkeit beträgt 8,44 m/min und die Teilzykluszeit beträgt 6,22 Minuten (0,104 Stunden). Verbraucht 3,60 m³ N₂ (7,92 $), 3,09 kWh Strom (0,46 $) und einen Maschinen-/Arbeitsaufwand von 4,67 $: Die gesamten Schnittkosten betragen 13,05 $ (0,29 $/m). Unterstützungsgas macht 60,7 % der Gesamtkosten aus!

So interpretieren Sie Ergebnisse

Hilfsgas (insbesondere Hochdruckstickstoff für mitteldicke Platten) übersteigt oft die Strom- und Arbeitskosten zusammen. Durch die Auswahl geeigneter Gase und die Verschachtelung gemeinsamer Leitungen werden die Herstellungskosten um 20 bis 40 % gesenkt.

Häufig gestellte Fragen

Warum müssen Edelstahl und Aluminium mit Hochdruck-Stickstoff statt mit Sauerstoff geschnitten werden?

Sauerstoff reagiert exotherm in der geschmolzenen Schnittfuge und hinterlässt einen geschwärzten, spröden Oxidschlackenrand, der das Erscheinungsbild beeinträchtigt und zu Schweißporosität oder einem Versagen der Beschichtungshaftung führt. Hochdruckstickstoff (14–20 bar) bläst die geschmolzene Legierung ohne chemische Reaktion mechanisch klar und erzeugt so eine saubere, spiegelglatte Oberfläche.

Wie stark wirken sich Durchstechzeiten und -anzahlen auf die Laserherstellungskosten aus?

Beim Durchstechen entstehen geschmolzene Spritzer, die die Schutzfolien beschädigen. Das progressive Lochen auf 6 mm+ Platten dauert 0,5 bis 2,0 Sekunden pro Loch. Bei perforierten Teilen kann die Gesamtstechzeit die Zeit für das lineare Konturschneiden überschreiten. Gemeinsames Schneiden und kontinuierliches Kettenschneiden sind der Schlüssel zur Kostensenkung.

Wie viel kann die Werkstattluftunterstützung im Vergleich zu Hochdruck-Stickstoff in Flaschen einsparen?

Die Luft in der Werkstatt enthält etwa 78 % Stickstoff und 21 % Sauerstoff. Bei 1–4 mm dünnen Blechen ersetzt ein 16-bar-Hochdruckkompressor mit gekühlter Trocknung und Filterung flüssigen Stickstoff. Die Kosten für luftunterstütztes Gas betragen lediglich Strom (~0,05–0,15 US-Dollar/m³), wodurch die Gaskosten im Vergleich zu flüssigem Stickstoff (1,5–2,5 US-Dollar/m³) um 80–90 % gesenkt werden.

Wie verbessert eine höhere Laserleistung (z. B. 3 kW gegenüber 12 kW gegenüber 30 kW) die Wirtschaftlichkeit dramatisch?

Die Vorschubraten des Lasers skalieren exponentiell mit der Ausgangsleistung. Bei 10-mm-Stahl schneidet 3 kW mit ca. 1,2 m/min, während 12 kW mit ca. 5,5 m/min schneidet (4,5-mal schneller). Durch die drastische Verkürzung der Zykluszeit verringern sich die stündlichen Maschinenabschreibungen sowie die Arbeits- und Gaskosten, wodurch die Stückkosten um über 40 % sinken.

Faserlaser-Schneidzeit, Gas- und Teilekostenrechner, praktischer Leitfaden und häufig gestellte Fragen

Was leistet ein Gas- und Teilekostenrechner für das Faserlaserschneiden?

Die Kostenberechnung für das Faserlaserschneiden integriert die thermische Schmelzfugendynamik und die Strömungsmechanik des Hochdruck-Hilfsgases. Beim Schneiden von Edelstahl und Aluminium ist Hochdruckstickstoff (14 bis 20 bar) erforderlich, um geschmolzene Schlacke auszuspülen und eine Oxidverfärbung zu verhindern, wobei der Gasverbrauch 30 bis 50 % der Betriebskosten ausmacht.

Für wen ist das gedacht und wann ist es nützlich?

Leiter von Blechfertigungsbetrieben, Techniker für CNC-Laserschneiden, Kostenvoranschläge und Käufer von Metallteilen, die Preise für kundenspezifische Laserprofilierungsaufträge festlegen.

Wie verwende ich diesen Gas- und Teilekostenrechner für das Faserlaserschneiden?

Geben Sie die Faserlaserleistung (3 kW bis 30 kW), die Materiallegierung (Flussstahl, Edelstahl, Aluminium), die Blechdicke, die gesamte Konturschnittlänge, die Anzahl der Einstiche und die Art des Hilfsgases (Hochdruck-N2, O2, Druckluft) ein, um die Schnittvorschubgeschwindigkeit, die Zykluslaufzeit, die Hilfsgasmenge und -kosten, den Stromverbrauch und den stündlichen Maschinenaufwand abzuschätzen und die gesamten Teilekosten und Kosten pro Meter auszugeben.

Wie soll ich die Ergebnisse interpretieren?

Die Gesamtzykluszeit des Teils hängt neben den linearen Schnittvorschüben stark von der Einstechdauer und dem Leerlauf bei schneller Positionierung ab. Die Werkzeugmodelle unterstützen das Gasvolumen, die Stromaufnahme von Faserlasern und Wasserkühlern, optische Verbrauchsmaterialien und die stündliche Geräteamortisation für ein wettbewerbsfähiges Angebot.

Wo wird die Arbeit ausgeführt und welche Dienste erhalten Daten?

Blechgeometrie, Laufzeitgasverbrauch und Laserbearbeitungskosten werden lokal in Ihrem Browser berechnet. CAD-Fertigungszeichnungen und Angebotsbedingungen werden niemals an einen Cloud-Server übermittelt.