一份板材开料清单,除了长、宽和数量,还要说明纹理往哪走、哪些边要封边、锯片会吃掉多少材料。把这些条件一起输入,得到的开料图才更接近车间能执行的方案。
用迅龙板材开料优化器,可以在浏览器中整理矩形零件、计算排版,并导出下料单与零件标签。下面用一组 22 件零件的示例,说明从输入到核对结果的完整过程。
先确认:你切的是板材,还是型材?
胶合板、密度板、亚克力板这类材料,要同时安排长和宽,用二维板材开料。钢管、铝型材、木方只按长度切割,应使用型材下料优化器。
本篇处理矩形零件。页面中的激光/CNC 模式支持更自由的矩形排版;异形轮廓套料、加工路径与机床 G 代码,需要另行使用适合设备的 CAD/CAM 软件。
第一步:准备同材质、同厚度的清单
先把同一批要加工的材料分组。18 mm 多层板与 9 mm 背板应分别计算,板材厚度、饰面和颜色不同也不要混在一批。
本例使用 2440 × 1220 mm 的 18 mm 多层板,货币选择 CNY,设定每张 180 元,库存数量留空。这个价格只用于演示成本计算,请换成自己的采购单价。复现本例前,先恢复示例或清除旧输入,不加入其他库存和余料,避免之前保存的项目影响结果。
| 零件 | 长度 mm | 宽度 mm | 数量 | 纹理要求 | 封边 |
|---|---|---|---|---|---|
| 侧板 | 720 | 560 | 4 | 沿长度 | 一条长边用 A |
| 顶底板 | 800 | 560 | 4 | 不限 | 一条长边用 A |
| 层板 | 764 | 540 | 4 | 不限 | 一条长边用 A |
| 门板 | 716 | 396 | 4 | 沿长度 | 四边用 B |
| 抽面 | 396 | 180 | 6 | 不限 | 四边用 B |
可以直接填写,也可以导入 .xlsx 或 CSV。先导出一份表格,沿用其表头再填自己的清单,能减少名称、尺寸和纹理列错位的问题。导入后核对每行数量,尤其留意毫米与英寸是否一致。
第二步:按实际设备设置锯缝与修边
本例选择推台锯模式,锯缝 4 mm,每边修边 10 mm,允许没有纹理要求的零件旋转。修边后可排布范围为 2420 × 1200 mm,零件之间还要预留锯缝。
锯缝请用实际锯片和试切结果。把锯缝写成 0,可能让尺寸上看似放得下的方案在车间无法完成。
推台锯模式给出一刀贯通的排版与切割顺序。选择自由排版前,应确认设备与加工方法能执行该排布;切换模式也不会自动生成机床程序。
第三步:把纹理和封边分开检查
板材纹理默认沿板长方向。侧板、门板选择“横纹”,即纹理沿零件长度,其余零件在本例允许旋转。无纹理板材可关闭板材纹理设置,实际有饰面方向要求的材料则应保留。
封边带 A 设为白色 PVC、厚度 1 mm、卷长 200 m、单价 0.60 元/m;B 设为橡木纹、厚度 2 mm、卷长 100 m、单价 1.80 元/m。每条封边加放 30 mm。
L1/L2 对应两条长边,W1/W2 对应两条短边。前三类零件在本例只给 L1 指定 A,门板和抽面四边均指定 B。本例关闭“开料尺寸扣除封边厚度”,因此表中尺寸就是开料时采用的尺寸。如果输入的是包含封边的成品尺寸,并需要由工具扣减,启用该选项后再核对开料尺寸。不要先在 Excel 手工扣减,又在工具中重复扣一次。
第四步:看结果时,同时核对数量、利用率和费用
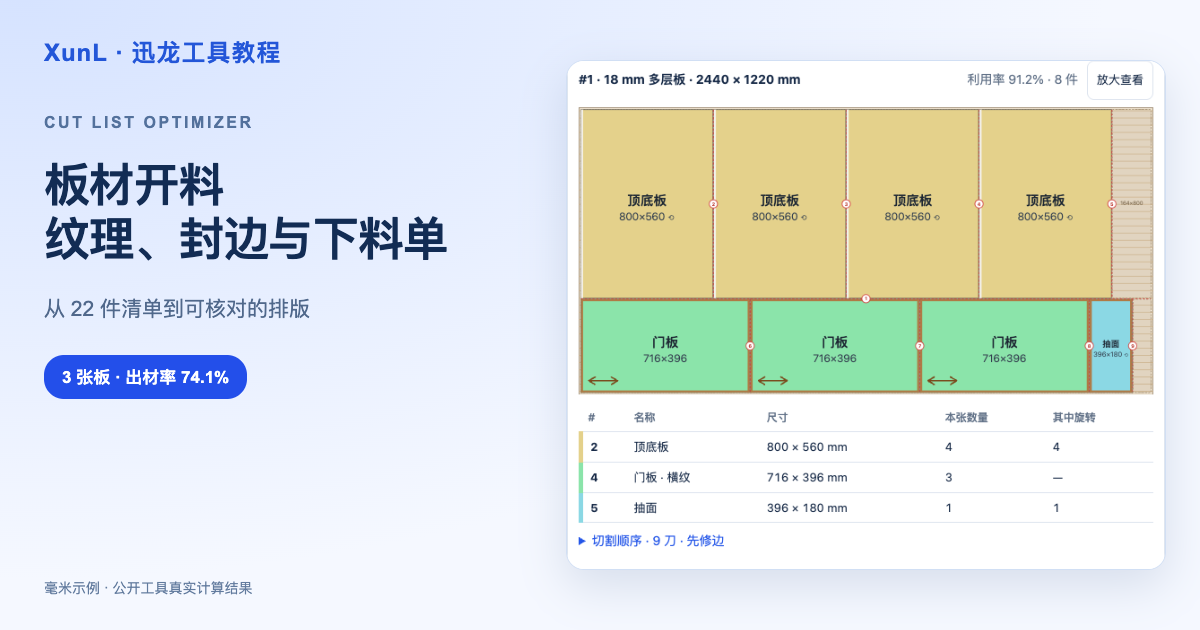
使用上述条件,本例计算结果为:
- 22 件零件全部排入,使用 3 张板;
- 零件总面积 6.616864 m²,所用整板总面积 8.9304 m²;
- 面积利用率约 74.09%,板材费用 540 元;
- A 封边净长 9.136 m,加放后 9.496 m;B 封边净长 15.808 m,加放后 17.008 m。
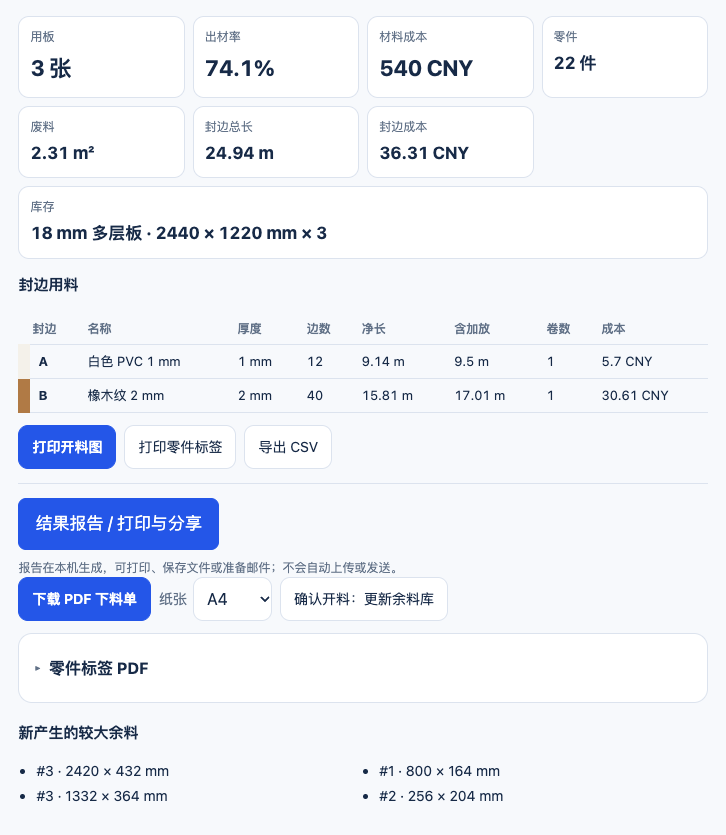
公开工具计算截图:22 件零件、3 张板,页面将出材率显示为 74.1%。
利用率是零件面积除以所用整板面积,不代表材料采购成本一定能降低同样比例。余下区域包含锯缝、修边和可能再次使用的余料,不能把它们全部当成可回收的完整板料。
按本例单价,加放后的封边耗用成本约 36.31 元。这是按使用长度估算的材料费用;如果需要整卷采购,现金支出应按卷价另算。胶水、人工、设备和损耗也没有包含在板材单价中。
本例用面积估算也至少需要 3 张板,但其他清单不能只看总面积下结论。长条零件、纹理和锯缝可能让实际张数增加;优化结果应作为待复核的加工方案。
第五步:把方案交给车间,而不只截一张图
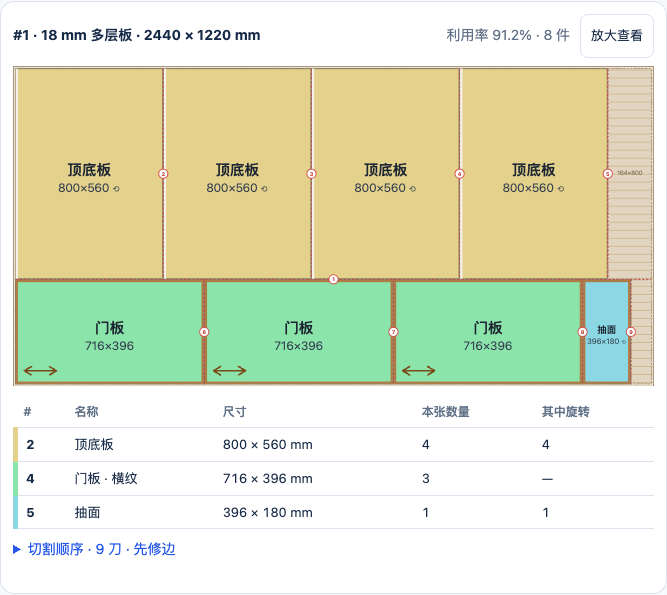
第一张板排入 8 件零件;图中的利用率对应这一张板,整体出材率仍以汇总为准。
生成 PDF 下料单后,检查汇总页中的用板张数、零件清单和封边用量;再按各排版页核对零件编号与推台锯切割顺序。
需要贴标签时,可导出带零件名称、尺寸、板号和封边示意的标签 PDF,并按需要选择 Code 128 条码或二维码。先用普通纸试打一页,按实际大小打印并核对偏移,再使用标签纸。
有可利用余料时,在确定实际执行这份方案之后,再使用“确认开料:更新余料库”。本地余料记录要与车间实物一致,试算中的方案不宜直接当作已经完成的生产记录。
保存和分享时要注意什么?
项目与余料库保存在当前浏览器中。更换电脑、浏览器或清理浏览数据后,不能假定记录仍然存在;重要清单应另行导出保存。
分享链接包含编码后的输入清单,拿到链接的人可以查看这些数据。发给外部人员前,先检查名称、价格和备注是否适合公开。链接打开后会重新计算,并非锁定不变的结果快照。
常见问题
免费开料软件能处理多少件?
本文核对时,迅龙板材开料优化器无需注册,单次最多处理 3000 件。大量零件的计算速度取决于清单复杂度和浏览器设备。
可以用来切不锈钢板或亚克力吗?
可以用于矩形零件的尺寸排布。请按材料和设备设定实际割缝、修边及加工余量;排版不会替你判断热变形、夹持、材料安全或设备工艺。
怎样减少“图上能排下,实际切不出来”的情况?
先确认板材实测尺寸,再核对锯缝、修边、纹理、旋转和封边扣减。加工前先审图、试切,验证通过再执行整批方案。
准备好自己的清单后,打开板材开料优化器,先核对一组零件,再计算完整批次。
下一步,把方法用到你的业务里
创建公司账号,试用网站监控与询盘工作台;团队和持续使用需求,可以先比较 Pro 方案。
无需绑卡;试用结束回到免费版。付费月度积分不包含在试用内。