
Comment utiliser la calculatrice de chute de pression et de hauteur d'emballage de gaz industriel
- Entrez le débit de gaz d'échappement (m³/h) et ajuster les options au besoin.
- Exécutez l'outil et inspectez ses résultats, ses preuves et ses limites.
- Copier ou télécharger le résultat, puis le vérifier par rapport au site Web, aux données sources ou aux dossiers commerciaux réels.
Essayez un exemple concret
Dans un système d'échappement de nettoyage à semi-conducteurs 5000.0 m³/h (1.39 m³/s, 1.15 kg/m³ densité de gaz) de vapeur acide de HCl à 35.0°C cible 95.0% enlèvement en utilisant 3% NaOH épurant de la liqueur à L/G = 3.0 L/m³ (15.0 m³/h circulation des liquides) emballés avec PP Mini-Rings Cascade (CMR 38#, facteur d'emballage Fp = 85 m⁻¹): La corrélation Sherwood-Eckert donne une vitesse d'inondation de 1.90 m/s, réglage de la vitesse superficielle à 1.23 m/s (64.7% d'inondation, bien à l'intérieur du 55% à 75% fenêtre); le diamètre intérieur de la colonne est calibré à 1200 mm; HCl étant très soluble, HTU est 0.45m et NTU est 3.00 pour 95% Enlèvement, 1.35m profondeur théorique; ajout d'une 20% la marge spécifie 1.8m profondeur du lit emballée à 265 Pa chute de pression de gaz; pompe de circulation caustique assortie nécessite 15.0 m³/h débit, 18.0m tête, et 2.2 kW moteur, discharging <5 mg/m³ C'est ça.
Comment interpréter les résultats
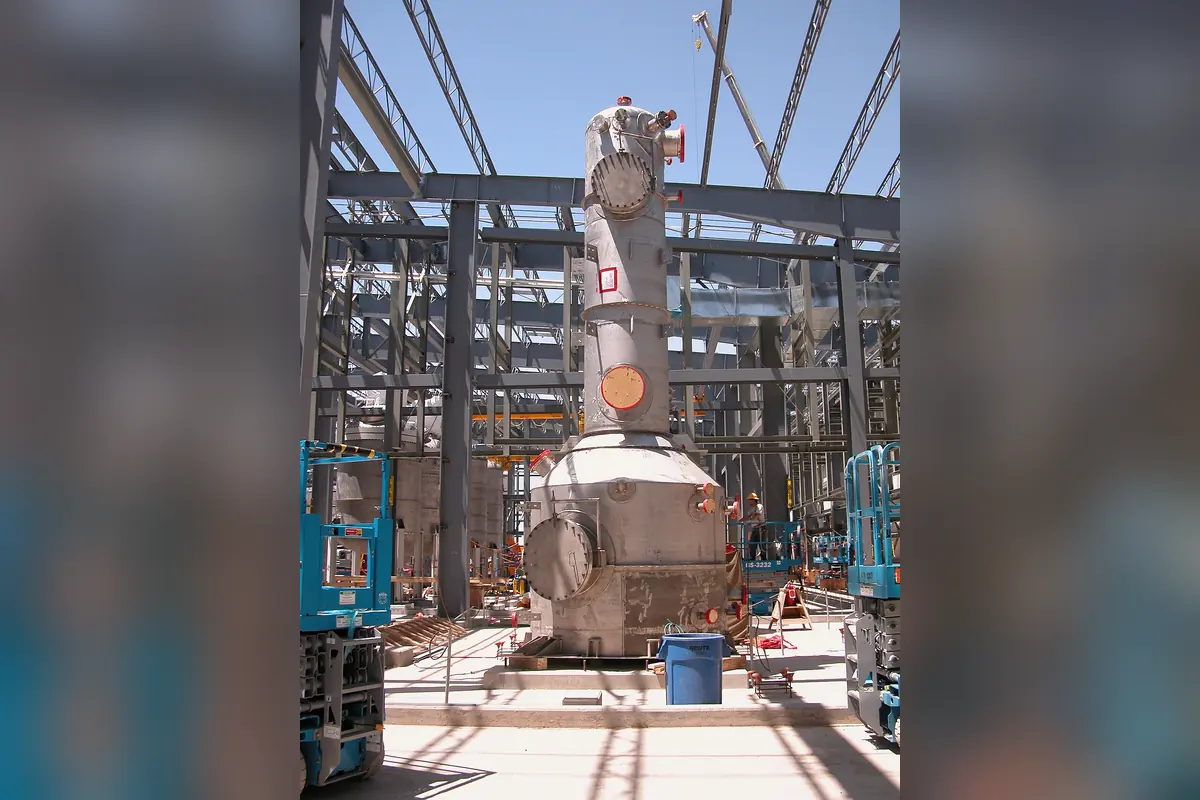
Les épurateurs d'absorption de lit emballés sont des équipements essentiels de lutte contre la pollution de l'air pour traiter les flux d'échappement acides corrosifs à travers les installations de semi-conducteur, d'électroplaquage, de chimie et de métallurgie. Le transfert de masse en contre-courant est conforme aux normes de conception des colonnes Sherwood-Eckert et Norton. Le gaz acide s'écoule vers le haut à travers des emballages aléatoires immergés, tandis que le liquide d'épuration alcalin s'vaporise vers le bas à partir de buses spirales à grand angle, établissant ainsi de minces films liquides sur des anneaux d'emballage à haute surface. Une limite opérationnelle fondamentale est la vitesse superficielle du gaz par rapport au point d'inondation. Si la vitesse est trop élevée, le mouvement ascendant du gaz s'arrête de s'écouler vers le bas, ce qui entraîne l'accumulation de liquide dans le lit (inondation), ce qui entraîne une chute de pression de dix fois et entraîne le liquide dans la pile. La vitesse superficielle de fonctionnement doit rester comprise entre 55 % et 75 % de la vitesse d'inondation. La profondeur du lit emballé résout Z = NTU × HTU. L'équilibrage du diamètre de la colonne, de la vitesse et de la hauteur du lit assure une efficacité d'enlèvement élevée sans inondation.
Foire aux questions
Pourquoi la vitesse du point d'inondation est-elle la contrainte critique pour le calibrage du diamètre de la colonne d'épuration?
Le point d'inondation marque la limite hydrodynamique de l'écoulement gaz-liquide en contre-courant dans les tours emballées. Aux vitesses inférieures, les liquides s'écoulent librement comme des films tombants. Au fur et à mesure que la vitesse du gaz augmente, la traînée vers le haut freine l'écoulement vers le bas; à la vitesse d'inondation u_flood, la pression du gaz vers le haut soutient complètement le maintien du liquide, inondant les vides. Les pics de chute de pression sont dix fois plus forts, le souffleur surfe, et le liquide est entraîné hors de la pile. La conception technique fixe la vitesse superficielle de fonctionnement strictement dans les 55% à 75% de la vitesse d'inondation pour garantir le transfert de masse turbulente tout en prévenant l'inondation.
Comment le nombre d'unités de transfert (NTU) et la hauteur d'une unité de transfert (HTU) sont-ils interprétés?
La profondeur totale emballée suit Z = NTU × HTU : Tout d'abord, Nombre d'unités de transfert (NTU) : représente la difficulté de séparation régie par l'équilibre vapeur-liquide et l'efficacité d'élimination de la cible. À mesure que l'efficacité passe de 90 % à 99 %, la NTU augmente logarithmiquement de 2,3 à 4,6. Deuxièmement, la hauteur d'une unité de transfert (HTU) : mesure l'efficacité du transfert de masse du type d'emballage spécifique et de l'hydraulique; les valeurs plus faibles de HTU indiquent des taux de transfert de masse plus élevés et des hauteurs de lit plus courtes. Le produit NTU × HTU définit la profondeur théorique du lit, à laquelle une marge de sécurité de 20 % est appliquée.
Quels sont les principaux avantages de Cascade Mini-Rings (CMR) sur les anneaux traditionnels de Pall ?
Tout d'abord, ratio d'aspect réduit et orientation préférée : les anneaux traditionnels de Pall ont un rapport d'aspect 1:1 qui risque d'empiler; les anneaux CMR réduisent le rapport d'aspect à ~1:3 avec des jantes évasées à bride, en s'installant de préférence dans des orientations ouvertes avec 90% à 92 % de fractions vides. Deuxièmement, une capacité plus élevée et une baisse de pression plus faible : la CMR augmente la vitesse d'inondation de 15 % à 20 % et réduit la pression de gaz de 25 % à 35 % par rapport aux anneaux de Pall de taille égale, ce qui permet de réduire le diamètre des colonnes et d'économiser la puissance du ventilateur. Troisièmement, l'auto-nettoyage antisalissure : les bords évasés éliminent les zones stagnantes où les sels ou les particules précipitent.
Pourquoi les sections individuelles de lit emballé doivent-elles être limitées à une hauteur maximale de 3,0 mètres?
La contrainte s'attaque à la canalisation du mur liquide. Comme le liquide frotte à travers l'emballage, le vide plus élevé le long des murs de colonne lisse provoque la migration du liquide naturellement du centre vers la coquille, créant un flux mural tout en laissant le centre affamé de liquide. Si un lit continu dépasse 3 mètres, une canalisation sévère permet à plus de 50% du liquide de contourner le gaz sans contact. Lorsque la hauteur d'emballage requise dépasse 3 mètres, le lit doit être divisé en plusieurs étapes avec des redistributeurs liquides intermédiaires pour recueillir le ruissellement mural et le redistribuer uniformément.