
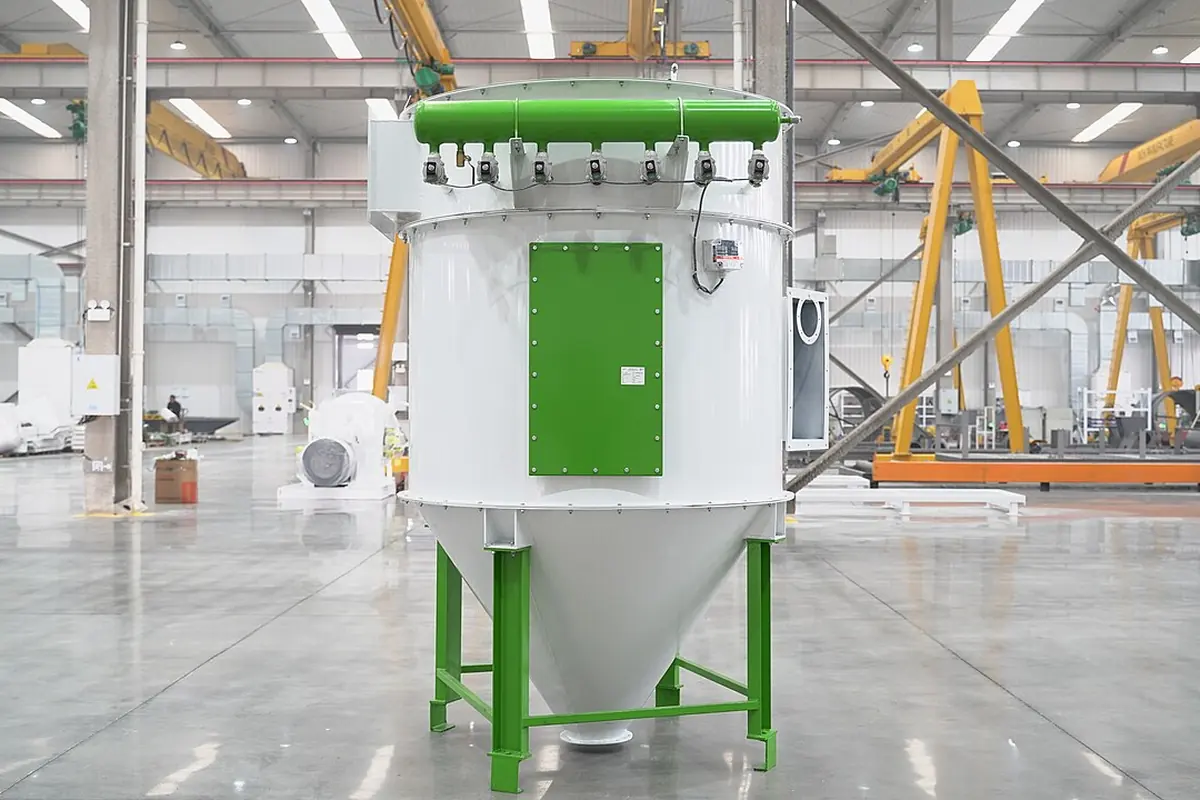
Comment utiliser Industriel Baghouse Collecteur de Poussière Pression Drop & Calculatrice de cycle de nettoyage d'impulsions
- Entrée Débit d'air d'échappement en fonctionnement (m³/h) et ajuster les options au besoin.
- Exécutez l'outil et inspectez ses résultats, ses preuves et ses limites.
- Copier ou télécharger le résultat, puis le vérifier par rapport au site Web, aux données sources ou aux dossiers commerciaux réels.
Essayez un exemple concret
Pour un système de ventilation des gaz d'échappement d'une usine de broyage de ciment avec un débit d'air d'échappement de fonctionnement de 12,000 m³/h et 180 m² zone de filtration nette des sacs en feutre à aiguille en polyester (K1 = 95 Pa·min/m), chargement de poussières de farines brutes d'entrée 15.0 g/m³ (résistance spécifique aux gâteaux K2 = 28 Pa·min·m/g), et le point de déclenchement du transmetteur de pression différentielle de 1500 Pa: cinétique de filtration gaz-solide déterminer un rapport air-vêtement de fonctionnement (Vitesse de filtration) des 1.11 m/min (strictement à l'intérieur de EPA / ACGIH Fenêtre de sécurité recommandée de 0.8 à 1.3 m/min); première chute de pression de tissu propre est 105 Pa, laissant une limite de pression différentielle de gâteau à poussière admissible de 1395 Pa; le taux de dépôts massiques de poussières est 16.65 g/(m²·min), produisant un taux d'augmentation de la traînée de gâteau de 466.2 Pa/min, qui donne un intervalle recommandé de nettoyage à jet d'impulsion 180 sécondes (3.0 minutes par cycle); consommation nominale transitoire d'air comprimé est 1.2 Nm³/min à 0.6 MPa pression de l'entête; puissance de l'arbre du ventilateur nécessaire pour surmonter la résistance du filtre est 6.7 kW (~53,600 kWh par an). La pression différentielle de fonctionnement reste stable et l'aveuglement est évité.
Comment interpréter les résultats
Les porte-bagages en tissu à jet d'impulsions sont des installations industrielles essentielles pour contrôler les émissions de particules et récupérer les poudres fines. Pendant la filtration, le gaz chargé de poussière traverse des sacs cylindriques en tissu, déposant des particules sur la surface extérieure du sac pour former un gâteau poreux. Au fur et à mesure que la filtration progresse, le gâteau s'accumule et la résistance à l'écoulement augmente de façon non linéaire. Par la loi sur les médias poreux de Darcy, la pression différentielle totale Delta P est égale à la pression de base du tissu propre Delta P_will (K1 * v_f) plus la résistance au gâteau à la poussière Delta P_cake (K2 * C_in * v_f^2 * t). Une fois que la pression différentielle globale atteint le seuil de contrôle, un séquenceur d'impulsions allume des électrovannes submergées pendant 0,1 à 0,15 s, injectant de l'air comprimé de 0,5 à 0,7 MPa dans des buses de venturi pour entraîner l'air pur secondaire vers l'arrière dans les sacs. Cela crée une expansion radiale rapide et une décélération à haute fréquence qui déloge le gâteau de poussière en trémies de collecte. Un calcul rigoureux de la vitesse de filtration et des intervalles d'impulsions est primordial pour prévenir l'aveuglement des tissus, limiter l'utilisation de l'électricité par les ventilateurs induits et maximiser la durée de vie opérationnelle des sacs filtrants.
Foire aux questions
Quel est le rapport air-vêtement d'un porte-bagages, et pourquoi un écoulement excessif entraîne-t-il un aveuglement fatal du tissu?
Le rapport air-vêtement, ou vitesse superficielle de filtration (v_f = Q / (60 * A) en m/min), représente les mètres cubes de gaz d'échappement qui imprègnent chaque mètre carré de milieu filtrant actif par minute. C'est le seul paramètre de calibrage le plus critique : d'abord, à un rapport de conception optimal (habituellement 0,8 à 1,2 m/min), les dépôts de poussière fine sur la surface extérieure formant un gâteau primaire perméable qui déloge facilement pendant le pulsation. Deuxièmement, si le rapport est trop élevé (>1,5 à 1,8 m/min), des forces de pression dynamiques élevées sous-microns se fines profondément dans les interstices de fibre feutre (pénétration des pores). Cela provoque un aveuglement irréversible des tissus structuraux que le nettoyage des impulsions ne peut pas déloger, la conduite de la pression différentielle de sac à dos au-delà de 2500 Pa, la déclenchement d'une forte poussée de ventilateur, et forçant le remplacement prématuré complet de sac.
Quels sont les avantages décisifs du nettoyage d'impulsions à pression différentielle par rapport au pulsation de minuteur d'intervalle fixe dans les baghouses?
Premièrement, les impulsions de nettoyage traditionnelles à base de minuterie à intervalles de temps rigides (par exemple toutes les 60 secondes) indépendamment de la charge de la chaudière ou de la charge réelle de poussière. Sous des charges de poussières légères, les fibres de tissu de pulsation excessive sont soumises à une forte fatigue mécanique de flex-fatigue, accélérant les trous de sacs prématurés et la déchirure. Deuxièmement, le nettoyage à pression différentielle en boucle fermée moderne (déclenchement Delta P) utilise des transmetteurs de pression micro-différentiels à travers les plénums propres et sales. Les pulsations séquentielles ne s'allument que lorsque la résistance aux gâteaux atteint un seuil de contrôle supérieur (p. ex. de 1200 à 1500 Pa) et cessent une fois que la pression tombe à la limite inférieure (p. ex. de 800 à 1000 Pa). Cette commande en boucle fermée coupe l'utilisation d'air comprimé parasitaire de 30% à 50%, économisant la puissance du compresseur d'air tout en prolongeant considérablement la durée de vie mécanique du sac.
Comment le milieu filtrant lamellé ePTFE surpasse-t-il le rendement de l'aiguille classique en polyester ressentie dans la chute de pression et les émissions?
Le feutre classique en polyester repose sur des voies de fibres interstitielles tortueuses pour piéger les particules, ce qui représente une filtration en profondeur où les poussières sub-microniques s'intègrent inévitablement à l'intérieur de la matrice du feutre, ce qui double la chute de la pression propre de base en moins d'un an et donne des émissions typiques de cheminées. 20 à 30 mg/Nm³. En revanche, la lamination membranaire ePTFE relie un film polytétrafluoroéthylène microporeux élargi (taille des pores 0.1 à 3.0 um) sur le substrat, établissant une véritable filtration de surface. Les particules sont 100% captée sur la membrane hydrophobe ultra-smooth, offrant une libération supérieure de cake de poussière, une traînée de nettoyage résiduelle de fond de roche et des émissions de cheminées ultra-faibles 5 mg/Nm³ (la réalisation de normes d'émissions ultra-faibles strictes), tout en prolongeant la durée de vie du sac 1-2 années à plus 3-4 années.
Comment le volume et la pression de la tête d'air comprimé du jet d'impulsions doivent-ils être dimensionnés pour assurer une intensité de nettoyage uniforme dans toutes les vannes?
Premièrement, la pression d'impulsion de fonctionnement est généralement réglée à 0,5 à 0,7 MPa (0,2 à 0,3 MPa pour les systèmes d'impulsions à longue pression). Si la pression de l'en-tête tombe en dessous de 0,4 MPa, l'impulsion maximale du jet et le profil de vitesse ne parviennent pas à agrandir complètement les sections inférieures du sac, laissant les parties inférieures du sac s'encrassant en permanence. Deuxièmement, le volume total de l'en-tête d'air doit s'assurer que pendant l'ouverture transitoire de 0,15 seconde d'une soupape d'impulsion, la pression interne de l'en-tête ne diminue pas plus de 30 % de la pression de service initiale (Delta P_header <= 0,15 MPa). Si le tuyau d'en-tête est sous-dimensionné ou si les conduites d'alimentation sont trop longues, des tirs consécutifs provoquent des immersions de pression catastrophiques, des valves en aval affamées. Le calibrage nécessite des alimentations d'en-tête bidimensionnelles de grand diamètre et des récepteurs de surtension d'air localisés.