
So verwenden Sie den Druckabfall- und Impulsreinigungszyklusrechner für industrielle Schlauchfilter-Staubabscheider
- Geben Sie den Betriebsabluftstrom (m³/h) ein und passen Sie die Optionen nach Bedarf an.
- Führen Sie das Tool aus und überprüfen Sie seine Ergebnisse, Beweise und Einschränkungen.
- Kopieren oder laden Sie das Ergebnis herunter und vergleichen Sie es dann mit der tatsächlichen Website, den Quelldaten oder den Geschäftsunterlagen.
Versuchen Sie es mit einem konkreten Beispiel
Für ein Abluftsystem einer Zementmahlanlage mit einem Betriebsabluftstrom von 12.000 m³/h und 180 m² Nettofiltrationsfläche aus Polyester-Nadelfilzbeuteln (K1 = 95 Pa·min/m), einer Einlass-Rohmehlstaubbeladung von 15,0 g/m³ (spezifischer Kuchenwiderstand K2 = 28 Pa·min·m/g) und einem Differenzdrucktransmitter-Auslösesollwert von 1500 Pa: Die Gas-Feststoff-Filtrationskinetik bestimmt ein Betriebsluft-zu-Stoff-Verhältnis (Filtrationsgeschwindigkeit) von 1,11 m/min (genau innerhalb des von der EPA/ACGIH empfohlenen sicheren Fensters von 0,8 bis 1,3 m/min); Der anfängliche Druckabfall des sauberen Gewebes beträgt 105 Pa, so dass ein zulässiger Grenzwert für den Staubkuchen-Differenzdruck von 1395 Pa verbleibt. Die Staubmassenablagerungsrate beträgt 16,65 g/(m²·min), was zu einer Anstiegsgeschwindigkeit des Kuchenwiderstands von 466,2 Pa/min führt, was ein empfohlenes Impulsstrahl-Reinigungsintervall von 180 Sekunden (3,0 Minuten pro Zyklus) ergibt. Der nominale vorübergehende Druckluftverbrauch beträgt 1,2 Nm³/min bei 0,6 MPa Kopfdruck; Die zur Überwindung des Filterwiderstands erforderliche Leistung der Zugventilatorwelle beträgt 6,7 kW (~53.600 kWh pro Jahr). Der Betriebsdifferenzdruck bleibt stabil und eine Verstopfung wird vermieden.
So interpretieren Sie Ergebnisse
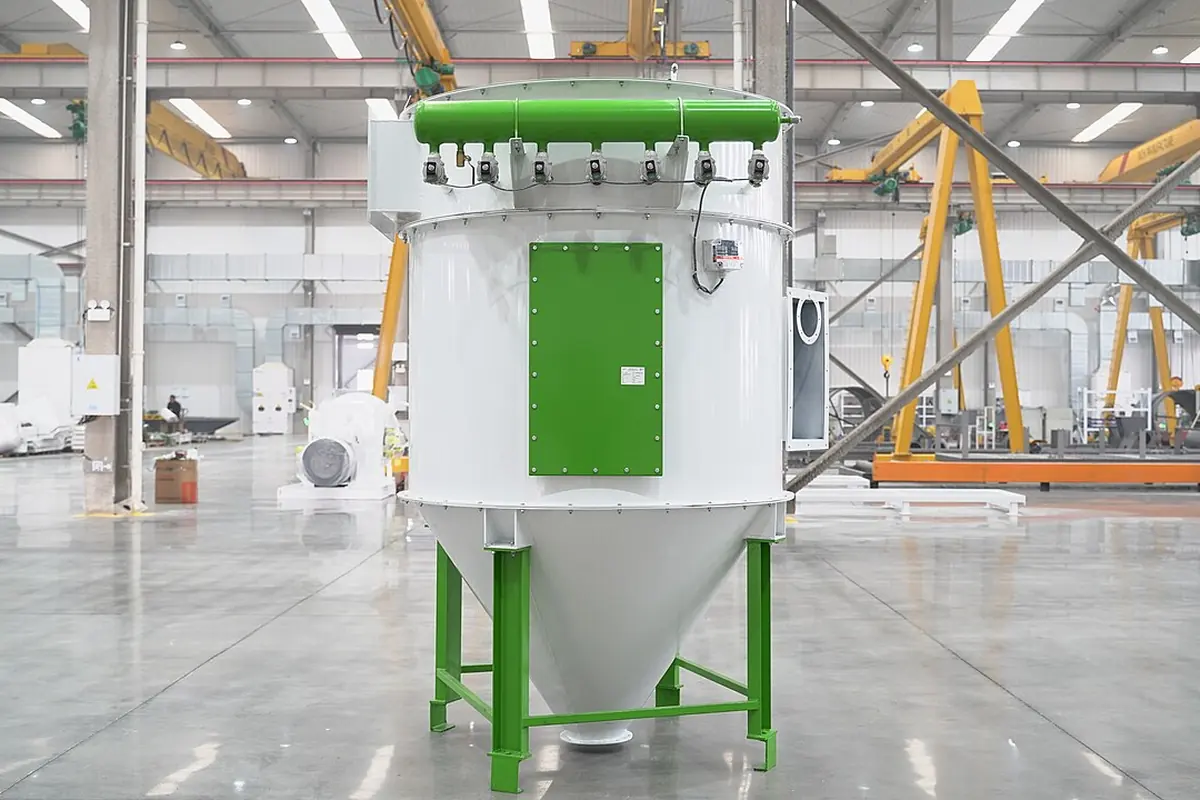
Pulse-Jet-Gewebefilterbeutel sind unverzichtbare Industrieanlagen zur Kontrolle von Partikelemissionen und zur Rückgewinnung feiner Pulver. Während der Filtration strömt staubbeladenes Gas durch zylindrische Stoffbeutel und lagert Partikel auf der Außenfläche des Beutels ab, um einen porösen Staubkuchen zu bilden. Mit fortschreitender Filtration baut sich der Kuchen auf und der Strömungswiderstand nimmt nichtlinear zu. Nach Darcys Gesetz für poröse Medien entspricht der gesamte Differenzdruck Delta P dem Grundlinienwiderstand des sauberen Gewebes Delta P_cloth (K1 * v_f) plus dem Staubkuchenwiderstand Delta P_cake (K2 * C_in * v_f^2 * t). Sobald der Gesamtdifferenzdruck den Kontrollschwellenwert erreicht, zündet ein Impulssequenzer 0,1 bis 0,15 Sekunden lang eingetauchte Magnetimpulsventile und injiziert 0,5 bis 0,7 MPa Druckluft durch Venturi-Düsen, um sekundäre saubere Luft nach hinten in die Beutel zu leiten. Dadurch entsteht eine schnelle radiale Expansion und eine hochfrequente Verzögerung, die den Staubkuchen in die Sammeltrichter befördert. Eine genaue Berechnung der Filtrationsgeschwindigkeit und der Impulsintervalle ist von größter Bedeutung, um ein Verstopfen des Gewebes zu verhindern, den Stromverbrauch des Ventilators einzudämmen und die Lebensdauer der Filterbeutel zu maximieren.
Häufig gestellte Fragen
Wie hoch ist das Luft-zu-Stoff-Verhältnis in einer Schlauchbeutelanlage und warum führt eine übermäßige Strömung zu einer tödlichen Stoffverstopfung?
Das Luft-zu-Stoff-Verhältnis oder die Oberflächenfiltrationsgeschwindigkeit (v_f = Q / (60 * A) in m/min) stellt die Kubikmeter Abgas dar, die jeden Quadratmeter aktives Filtermedium pro Minute durchdringen. Dies ist der kritischste Dimensionierungsparameter: Erstens lagert sich bei einem optimalen Designverhältnis (typischerweise 0,8 bis 1,2 m/min) Feinstaub auf der Außenfläche ab und bildet einen durchlässigen Primärkuchen, der sich beim Pulsieren leicht löst. Zweitens, wenn das Verhältnis übermäßig hoch ist (>1,5 bis 1,8 m/min), drückt ein hoher dynamischer Druck Feinpartikel im Submikronbereich tief in die Filzfaserzwischenräume (Porenpenetration). Dies führt zu einer irreversiblen Verstopfung des Strukturgewebes, die durch die Impulsreinigung nicht entfernt werden kann, was den Differenzdruck im Beutelgehäuse auf über 2500 Pa treibt, einen starken Lüfterstoß auslöst und einen vorzeitigen vollständigen Austausch des Beutels erzwingt.
Was sind die entscheidenden Vorteile der differenzdruckgetriggerten Impulsreinigung gegenüber der zeitgesteuerten Impulsreinigung in Schlauchfilteranlagen?
Erstens: herkömmliche zeitgesteuerte Reinigungsimpulse in festen Zeitintervallen (z. B. alle 60 Sekunden), unabhängig von der Kessellast oder der tatsächlichen Staubbelastung. Bei leichter Staubbelastung unterliegen die Stofffasern durch übermäßiges Pulsieren einer starken mechanischen Biegeermüdung, was zu vorzeitiger Bildung von Nadellöchern und Rissen im Beutel führt. Zweitens verwendet die moderne Differenzdruckreinigung mit geschlossenem Regelkreis (Delta-P-Triggerung) Mikrodifferenzdrucktransmitter in den sauberen und schmutzigen Sammelräumen. Sequentielles Pulsieren wird nur ausgelöst, wenn der Kuchenwiderstand einen oberen Kontrollschwellenwert (z. B. 1200 bis 1500 Pa) erreicht, und hört auf, sobald der Druck auf den unteren Grenzwert (z. B. 800 bis 1000 Pa) abfällt. Diese Regelung mit geschlossenem Regelkreis reduziert den parasitären Druckluftverbrauch um 30 % bis 50 %, spart Luftkompressorleistung und verlängert gleichzeitig die Lebensdauer der mechanischen Abnutzung des Beutels erheblich.
Wie übertreffen ePTFE-Membran-laminierte Filtermedien herkömmlichen Polyester-Nadelfilz in Bezug auf Druckabfall und Emissionen?
Herkömmlicher Polyester-Nadelfilz ist auf gewundene interstitielle Faserwege angewiesen, um Partikel einzufangen. Dies stellt eine Tiefenfiltration dar, bei der sich Staub im Submikronbereich unweigerlich in der Filzmatrix festsetzt, wodurch sich der grundlegende Reindruckabfall innerhalb eines Jahres verdoppelt und typische Schornsteinemissionen von 20 bis 30 mg/Nm³ ergeben. Im Gegensatz dazu bindet die ePTFE-Membranlaminierung einen expandierten mikroporösen Polytetrafluorethylenfilm (Porengröße 0,1 bis 3,0 µm) an das Substrat und sorgt so für eine echte Oberflächenfiltration. Partikel werden zu 100 % auf der ultraglatten hydrophoben Membran aufgefangen, was zu einer hervorragenden Staubkuchenfreisetzung, einem minimalen Restreinigungswiderstand und extrem niedrigen Schornsteinemissionen unter 5 mg/Nm³ führt (Erreichung strenger Ultra-Low-Emission-Standards) und gleichzeitig die Lebensdauer des Beutels von 1–2 Jahren auf über 3–4 Jahre verlängert.
Wie müssen das Volumen und der Druck des Sammelbehälters der Pulse-Jet-Druckluft bemessen sein, um eine gleichmäßige Reinigungsintensität über alle Ventile hinweg zu gewährleisten?
Erstens wird der Betriebsimpulsdruck typischerweise auf 0,5 bis 0,7 MPa (0,2 bis 0,3 MPa für Niederdruck-Langbeutel-Impulssysteme) eingestellt. Wenn der Kopfdruck unter 0,4 MPa fällt, können der Spitzenimpuls und das Geschwindigkeitsprofil des Strahls die unteren Beutelabschnitte nicht vollständig ausdehnen, so dass die unteren Beutelabschnitte dauerhaft verschmutzt bleiben. Zweitens muss das Gesamtvolumen des Luftverteilers sicherstellen, dass während des 0,15-sekündigen Öffnungsübergangs eines Impulsventils der Innendruck im Verteiler um nicht mehr als 30 % des anfänglichen Arbeitsdrucks abfällt (Delta P_Verteiler <= 0,15 MPa). Wenn das Sammelrohr zu klein ist oder die Zuleitungen zu lang sind, kommt es bei aufeinanderfolgenden Zündungen zu katastrophalen Druckabfällen, wodurch nachgeschaltete Ventile versagen. Für die Dimensionierung sind doppelseitige Verteilerleitungen mit großem Durchmesser und dedizierte lokale Luftstoßempfänger erforderlich.