
Comment utiliser la calculatrice de calibrage de l'hydrocyclone industrielle Desander & classificateur
- Entrez le débit total de la conception du lisier d'alimentation (m³/h) et ajuster les options au besoin.
- Exécutez l'outil et inspectez ses résultats, ses preuves et ses limites.
- Copier ou télécharger le résultat, puis le vérifier par rapport au site Web, aux données sources ou aux dossiers commerciaux réels.
Essayez un exemple concret
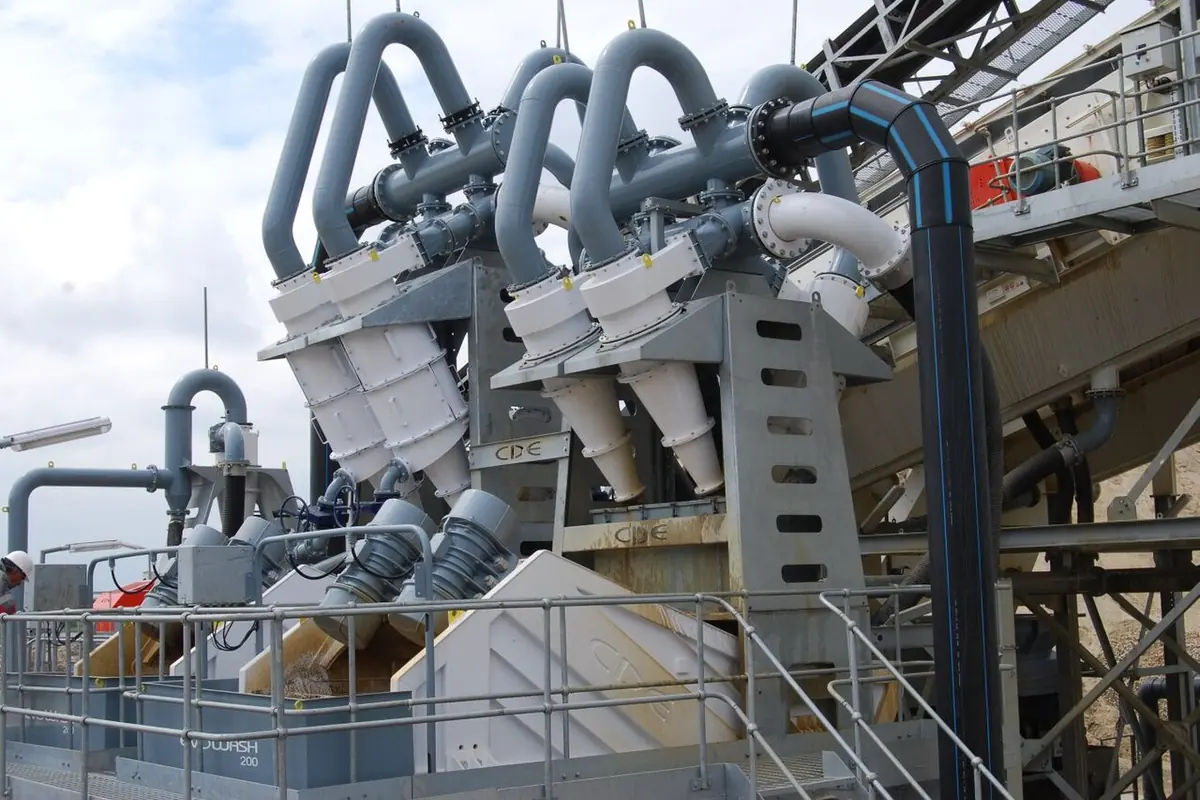
Pour une usine de beneficiation de sable d'or et de silice en circuit fermé de broyage avec un taux de lisier d'alimentation 60.0 m³/h à 1.5 bar (150 kPa) pression d'entrée, densité solide de minerai 2.65 t/m³, densité du porte-eau 1.0 t/m³ (différentiel de densité 1650 kg/m³)et 20.0% solides en poids, utilisant un cyclone résistant à l'usure en polyuréthane Dc = 150 mm pour la classification du dessèchement : la cinétique du cyclone Bradley calcule une taille de coupe d50 des 278.0 um; le taux de lisier de spigot en aval est 21.0 m³/h épaissi à 57.1% solides; la vitesse de débordement est 39.0 m³/h avec clarification 0.5% solides; le diamètre de la buse d'alimentation tangentielle recommandée est 38 mm (0.25 Dc), vortex trouver l'ennui est 53 mm (0.35 Dc), et l'apex spigot gorge est 30 mm (0.20 Dc). Rejets sous-marins dans un produit propre 25° Spray parapluie avec un noyau d'air axial ouvert et l'efficacité de classement du pic.
Comment interpréter les résultats
Les hydrocyclones (desanders/deslimers) sont des unités de séparation statique sans parties mobiles qui utilisent un fluide sous pression alimenté tangentiellement pour induire une accélération centrifuge élevée (de centaines à milliers de g) pour le classement et l'épaississement des liquides solides. La boue pompée à travers une buse d'alimentation involute ou rectangulaire forme un vortex externe à grande vitesse le long des parois cylindriques et coniques du corps. Les particules grossières ou denses à grande inertie centrifuge sont forcées vers l'extérieur et glissent sur les parois du cône, se déversant à travers l'apex spigot comme sous-courant. Les particules fines et le fluide porteur s'inversent axialement près de l'extrémité du cône, formant un vortex hélicoïdal interne vers le haut à l'intérieur du noyau de basse pression central et se déversant à travers le finisseur du vortex supérieur sous forme de débordement. Les modèles empiriques Bradley et Dahlstrom ont trait aux proportions géométriques, à la pression d'alimentation et aux différentiels de densité de phase, formant la norme de référence pour le broyage en circuit fermé, le tunnelage par lisier et le contrôle des solides des champs pétrolifères.
Foire aux questions
Quelle est la définition physique du traitement des minéraux de la taille de coupe de classification d50 dans les hydrocyclones?
La taille de la découpe de classification d50 (Separation Micron) est le diamètre géométrique équivalent critique des particules (en um) qui a exactement une probabilité de 50% de rapport au débit inférieur et une probabilité de 50% de rapport au débit excédentaire dans le champ de flux centrifuge. La grande majorité des particules plus grossières que d50 (80% à 95%+) sont séparées par la force centrifuge dans le sous-écoulement du spigot, tandis que les particules plus fines que d50 s'entraînent dans le vortex interne supérieur pour sortir par le débordement. Un d50 plus petit représente une classification plus fine. Pour les cyclones géométriquement proportionnels, les échelles d50 sont positives avec le diamètre du corps (d50 proportionnelle à Dc^0.66) et inversement avec la pression d'alimentation et la différence de densité solide-liquide (d50 proportionnelle à P^-0.28 * Delta_rho^-0.5).
Quelle est la distinction essentielle entre vaporisateur de parapluies et décharges de roping au cours du passage inférieur du cyclone, et comment corriger le roping?
Tout d'abord, une classification optimale affiche une décharge de pulvérisation de parapluie: le sous-courant sort du spigot comme un spray conique creux évasé avec un angle compris de 20° à 30°. Un vide d'aspiration d'air à pression négative distinct existe au centre du vortex, confirmant un noyau d'air axial continu sans entrave, une séparation de phase centrifuge approfondie et une netteté maximale de la coupe. Deuxièmement, la décharge surchargée de roping se manifeste par un flux dense et massif de colonnes tordues. Cela indique que la gorge du spigot est étouffée par des solides, que la capacité de sous-écoulement a atteint sa limite physique et que le noyau d'air central est éteint. Les solides grossiers sont forcés vers le haut dans le débordement, détruisant la séparation en aval. Les actions correctives nécessitent l'élargissement immédiat du diamètre de la buse de spigot (installation d'un apex céramique plus grand), la dilution de la concentration des solides d'alimentation ou le réglage de la pression de la pompe d'alimentation.
Pourquoi la classification ultrafine (p. ex. d50 < 20 um) doit-elle utiliser des grappes multiples de cyclones de petit diamètre fonctionnant en parallèle?
Échelles d ' accélération centrifuges a = v^2 / r. La classification des particules submicroniques et ultrafines nécessite des forces centrifuges extrêmes (1000g à 2000g+). Grands cyclones (Dc = 500 à 660 mm) ont de grands rayons et une faible accélération centrifuge, produisant des tailles de coupe de 75 à 150 Des cyclones miniatures (Dc = 50 à 100 mm) ont de très petits rayons, accélérant la sédimentation pour atteindre des tailles de coupe pointues de 10 à 25 Cependant, les cyclones miniatures individuels ont des débits faibles (seulement 2 à 10 m³/h). Pour répondre aux débits industriels (200 à 1000 m³/h), des dizaines ou des centaines de petits cyclones sont disposés dans un collecteur circulaire de cyclones fonctionnant en parallèle sous pression équilibrée.
Comment la pression de fonctionnement de l'entrée d'alimentation détermine-t-elle la netteté de l'hydrocyclone par rapport à l'usure de la doublure abrasive?
Premièrement, les avantages d'une pression d'alimentation plus élevée : augmenter la pression d'entrée de 0,5 bar à 1,5 à 2,0 bar augmente la vitesse d'entrée tangentielle et l'accélération centrifuge, raffiner la taille d50 de 15 % à 25 % tout en augmentant la concentration des solides sous-courants. D'autre part, de graves pénalités d'usure abrasive: usure abrasive par le lisier contre les écailles des parois des cylindres avec vitesse jusqu'à la 3ème à la 4ème puissance (Erosion proportionnelle à v^3-v^4). Si la pression dépasse 2,5 bar, la durée de vie du revêtement en céramique ou en caoutchouc passe de 6 à 12 mois à des semaines, tandis que les pics de puissance de la pompe. Les opérations de broyage en circuit fermé recommandent une pression d'alimentation maintenue strictement à l'intérieur de la fenêtre économique de 1,0 à 1,8 bar.